Líneas láser de diodo directo para el precalentamiento local de aceros de ultra alta resistencia
Los aceros de ultra alta resistencia permiten aligerar estructuras, pero su baja ductilidad dificulta el conformado: se agrietan en los radios de plegado pequeños, sufren una gran recuperación elástica (springback) y exigen fuerzas de conformado elevadas. Calentar el material de forma local justo en la zona que se va a deformar reduce su límite elástico y aumenta su ductilidad, lo que disminuye las fuerzas, el springback y el riesgo de grietas [1].
El láser concentra ese calentamiento solo donde hace falta, sin contacto y a la velocidad de la propia línea de conformado, por lo que se integra directamente antes de la estación de plegado o de estampación.
Perfilado (roll forming) asistido por láser
En el perfilado, la chapa pasa por una sucesión de rodillos que la pliegan de forma progresiva. Precalentar con láser la zona de plegado permite perfilar aceros de ultra alta resistencia con radios pequeños, sin grietas y con una geometría final precisa [1, 2].
Resultado
Valor de referencia
Fuente
Springback
< 1° con asistencia láser
[2]
Fuerza de plegado
−43 % frente al conformado en frío
[2]
Relación radio/espesor (R/t)
~1,0–1,2
[1, 2]
Grietas
No aparecen en el plegado
[1, 2]
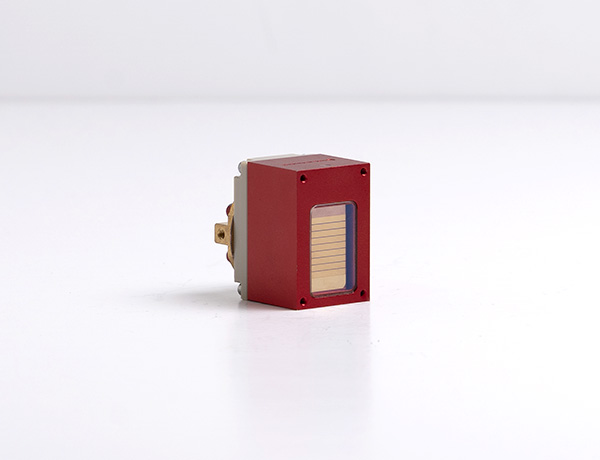
Hemos desarrollado líneas láser de diodo directo de 5 kW en 210 × 1 mm para el precalentamiento local de la chapa justo antes de una unidad de plegado. En una línea de perfilado en producción, dos de estos módulos calientan dos zonas de plegado separadas unos 15 cm, a velocidades de línea de 8 a 10 m/min. El precalentamiento láser ha demostrado ser más eficaz que el calentamiento por inducción y ha permitido perfilar aceros de ultra alta resistencia sin springback ni grietas.
Roll forming
Perfilado
UHSS
Springback
Precalentamiento local
Estampación asistida por láser
En la estampación, un tratamiento térmico local con láser antes de la prensa ablanda el material en las zonas donde se necesita más conformabilidad. En aceros martensíticos y de austenita retenida, esta preparación reduce en torno a un 20 % la fuerza de la prensa en embutición [3].
Con líneas láser de 8 kW en 240 × 1,5 mm hemos aplicado el mismo precalentamiento local al conformado por estampación, con el mismo objetivo: conformar aceros de ultra alta resistencia sin grietas y con menos recuperación elástica.
Estampación
Embutición
UHSS
Precalentamiento local
Nuestras fuentes
Suministramos las líneas láser en módulos sellados, con irradiancia homogénea a lo largo de toda la línea, junto con su electrónica de alimentación y control. Los módulos se integran en la línea de conformado junto a sistemas de medida de temperatura, como la termografía, para validar el proceso en producción.
Referencias 1. Gunawan-Goullet de Rugy J, Hou Z, Gu Y, Cen L, Wang Z, Wang J, et al. Laser-assisted forming of ultra-high strength steels: a critical review of mechanisms, processes, and future directions. High-Temp Mater. 2025;2(3):10017. doi:10.70322/htm.2025.10017 2. Min J, Wang J, Lian J, Liu Y, Hou Z. Laser-assisted robotic roller forming of ultrahigh-strength steel QP1180 with high precision. Materials. 2023;16(3):1026. doi:10.3390/ma16031026 3. Neugebauer R, Scheffler S, Poprawe R, Weisheit A. Local laser heat treatment of ultra high strength steels to improve formability. Prod Eng. 2009;3:347. doi:10.1007/s11740-009-0186-9
¿Tienes dificultades para conformar aceros de alta resistencia?
Cuéntanos el material, el espesor, la geometría del perfil o la pieza y la velocidad de la línea, y estudiaremos contigo la fuente más adecuada. Desarrollamos soluciones a medida para fabricantes de equipos e integradores.